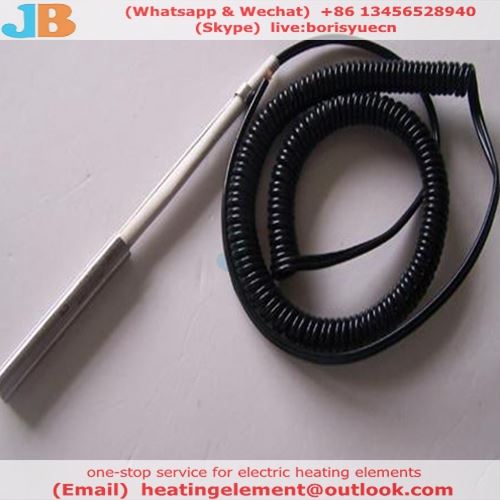
Nuestros métodos de calentamiento, preservación del calor y enfriamiento de moldes de uso común:
l. Descripción general
El proceso de moldeo por compresión es uno de los métodos de moldeo más comunes y más antiguos para materiales plásticos, y es el método de proceso más comúnmente utilizado para estudiar las propiedades de los materiales. Tiene las características de un dispositivo de moldeo simple, una pequeña inversión en equipos, una estructura de molde simple, etc. Sigue siendo uno de los métodos de producción más populares en la producción mecanizada y automatizada altamente desarrollada de&de hoy. Sin embargo, la literatura a la que se puede hacer referencia para el diseño de moldes para moldeo por compresión, además de los libros de texto, las monografías escritas por varios predecesores y las ilustraciones de diseño de moldes, pocas personas resumen las habilidades clave en el diseño de moldes.
La estructura de calentamiento, conservación del calor, enfriamiento y sujeción del molde son una parte indispensable del diseño del molde compuesto. El diseño estructural afecta directamente la apariencia y la uniformidad de la calidad interna del producto, y también afecta la eficiencia de moldeo del producto.
2. Diseño de calefacción, conservación del calor y refrigeración
2.1 Requisitos de diseño para tuberías de calefacción.
El calentamiento del acero es un método de calentamiento que debe utilizarse en el diseño de casi todos los moldes de plástico. Puede diseñarse como cableado unidireccional, cableado bidireccional y otras formas. El material puede ser tubos de costura, tubos sin costura, tubos de acero inoxidable, etc., y la característica es la pérdida de calor Tamaño pequeño, alta eficiencia térmica, cableado simple, se puede diseñar como 220V o 380V según las necesidades, y el cableado es flexible y diverso. Sin embargo, debido a las limitaciones de sus materiales y tecnología de procesamiento, es necesario prestar atención a sus características orientadas en el diseño del molde.
(L) El tubo calefactor suele tener un extremo frío largo en ambos extremos, que no puede desempeñar un papel calefactor.
(2) El diseño de potencia de la sección de calentamiento no debe exceder el límite de 10 vatios / cm tanto como sea posible. Como un tubo de calentamiento de 30 cm de largo, la potencia no debe exceder los 300 vatios tanto como sea posible. Si la potencia de diseño excede este límite, la carga superficial del tubo calefactor será alta y el tubo de acero será susceptible a la oxidación y corrosión, lo que provocará un cortocircuito.
(3) Para el diseño de moldes con una temperatura superior a 250 ° C, es difícil utilizar un tubo calefactor. He utilizado un tubo calefactor para calentar hasta 420 ° C, pero esta temperatura de moldeo tiene un alto requisito en la calidad del tubo calefactor, y es necesario comprobar con frecuencia que el circuito esté liso y que no haya cortocircuitos. Porque bajo esta condición, el tubo calefactor, el terminal de conexión, el alambre de cobre para la conexión, la hoja de acero y otros medios son muy fáciles de oxidar, lo que resulta en una interrupción del circuito. Por lo tanto, se requiere un tratamiento especial para el medio de transmisión eléctrica, trate de evitar exponer los cables conductores al aire y prolongue la vida útil de los cables.
El núcleo de soldador se usa generalmente como una especie de tubo de calentamiento del molde, que se caracteriza por una alta potencia por unidad de longitud (generalmente un núcleo de soldador con un diámetro de 10 mm y una longitud de 8 cm puede alcanzar una potencia de salida de 150 vatios), duradero , seguro y no fácil de formar un cortocircuito de avería, se puede enterrar perforando agujeros ciegos, la desventaja es que es difícil personalizar el diseño y es fácil de romper y romper durante el desmontaje y reemplazo.
En el diseño del circuito, las medidas de seguro como el seguro y el cambio de aire son indispensables. El lugar de operación debe mantenerse limpio y ordenado, con buen aislamiento y ser diligente en la verificación de fallas eléctricas durante la operación para evitar peligros innecesarios.
2.2 Perforación de orificios para la instalación de tuberías de calefacción
Desde la perspectiva de la transferencia de calor, la instalación del tubo calefactor debe estar lo más cerca posible de la superficie del molde para facilitar la transferencia de calor desde el tubo calefactor al molde lo antes posible. De hecho, el tubo calefactor no tiene una gran área de contacto con el molde. La esencia de la transferencia de calor es la radiación y la conducción es secundaria. Por lo tanto, la mayoría de los tubos de calefacción utilizados para la instalación de moldes están recubiertos con un revestimiento que mejora la radiación infrarroja. Al mismo tiempo, también se utiliza un método para limitar la potencia de diseño (10 vatios / cm) para aumentar la vida útil del tubo calefactor.
Por lo tanto, al procesar orificios de tubo de calentamiento, especialmente para orificios de tubo de calentamiento largos, no es necesario diseñar un espacio de ajuste demasiado pequeño. El método de diseño efectivo es ajustar el tubo calefactor lo más cerca posible en ambos extremos del orificio, y se pueden usar tapones y tapones. O diseñe un deflector y otros métodos. Este enfoque puede reducir eficazmente el área de disipación de calor del tubo calefactor y la pérdida de calor radiante.
2.3 Enterramiento de tuberías de calefacción
El tubo de calentamiento enterrado debe llenarse preferiblemente con el mismo polvo de óxido de magnesio que el medio en el tubo para reducir la carga de calor en la superficie del tubo de calentamiento. Este método puede reducir la oxidación de la superficie del tubo y prolongar eficazmente la vida útil del tubo. Si es posible, el orificio de montaje del tubo calefactor también debe llenarse con polvo de óxido de magnesio.
2.4 Método de aislamiento del molde
El fortalecimiento de las medidas de conservación del calor del molde puede reducir la pérdida de calor del molde, hacer que el molde alcance la temperatura de producción predeterminada en poco tiempo y reducir el desperdicio de energía. Cada ingeniero y técnico tiene un conjunto único de soluciones a este problema, solo hablaré de mi experiencia.
2.4. l Medidas de conservación del calor de la placa calefactora
El tablero de amianto o la tela de amianto se utilizan generalmente para preservar el calor de la placa calefactora, pero la tela de amianto no es fácil de colocar plana y también tiene cierta influencia en la garantía de paralelismo de la placa de presión. Hay muchos tipos de tableros de asbesto, el más común es el tablero de amianto de caucho, pero este tipo de tablero de asbesto no es el material adecuado para sellar y aislar el calor. Tiene una cierta compresibilidad y liberará un olor muy difícil. El olor afecta el entorno operativo y la salud del operador.
Debe utilizarse cartón de amianto para la conservación del calor de la placa calefactora. La especificación común es 1000 × 1000, 3-5 mm de espesor, el cuerpo de la placa es relativamente regular, el paralelismo es bueno, la compresibilidad es relativamente promedio y no hay olor peculiar a altas temperaturas.
2.4.2 Medidas de aislamiento térmico del molde
Hay muchas medidas de aislamiento térmico para el molde, y el algodón de aislamiento térmico de hidróxido de aluminio se puede envolver con tela de amianto o tela de vidrio para aislamiento térmico. También hay un revestimiento aislante en el mercado que actualmente es un material ideal para el aislamiento de moldes. Es una mezcla de fibras medianas y largas, lechada y una especie de material de espuma aislante. Tiene viscosidad moderada y es fácil de aplicar. Este material se utiliza a menudo como material de aislamiento para tuberías de calefacción y productos químicos, y es ligeramente alcalino (moldes fáciles de corroer). Después de ser utilizado a 150 ° C, no se encontraron efectos negativos como quemaduras, derretimiento, olor, etc. Al mismo tiempo, el material es muy ligero y la plasticidad es fuerte, y es fácil formar una superficie de molde más hermosa.
2.5 Método de enfriamiento del molde
El enfriamiento por agua es el método de enfriamiento adoptado por la mayoría de los moldes, pero también tiene sus defectos; Requiere que las tuberías tengan un buen rendimiento de sellado y que las tuberías de agua superior e inferior no estén obstruidas, lo que desperdicia los recursos hídricos. Cuando la temperatura de enfriamiento excede los 100 ° C, es probable que ocurra una explosión de vapor. La ventaja es que la capacidad calorífica es grande y la temperatura se puede enfriar rápidamente.
El enfriamiento por aire es un método de enfriamiento ideal. Es lo opuesto al enfriamiento por agua. No requiere un sellado hermético de la tubería y no hay desperdicio de recursos. Puede enfriar moldes con una temperatura superior a 100 ° C. La velocidad de enfriamiento se puede determinar mediante el flujo de gas. Y la fuente es simple y conveniente, y un taller de producción a cierta escala puede obtener una fuente de gas relativamente conveniente.
3. Sujeción del molde
La estructura de sujeción del molde está estrechamente relacionada con el sistema de calentamiento, conservación del calor y enfriamiento del molde y, al mismo tiempo, proporciona ciertas características convenientes para el reemplazo, carga y descarga del molde. La mayoría de los diseñadores simplemente perforan algunos orificios de montaje en el molde para la conveniencia del dibujo. Por ejemplo, la mayoría de los moldes no diseñan dispositivos de calentamiento por separado, sino que instalan placas de calentamiento en las placas de presión superior e inferior de la prensa para simplificar el procesamiento de moldes pequeños y medianos. Solo los módulos que constituyen la estructura principal de la cavidad quedan en la estructura del molde. En este momento, el molde se puede fijar mediante un molde de inyección: fije el molde en las plantillas superior e inferior con una placa de presión. Diseñe el espacio para fijar la placa de presión en el molde de la placa calefactora. Este diseño se puede utilizar no solo para estampadores móviles, sino también para estampadores con mecanismos de expulsión sencillos. Solo es necesario considerar que la posición de la varilla de expulsión no entra en conflicto con el tubo calefactor en el diseño de la placa calefactora. También es posible usar la base del molde de un molde para realizar transformaciones universales en múltiples moldes para simplificar los costos de fabricación del molde.
Si el molde es más alto, el calentamiento de la placa calefactora por sí solo no puede satisfacer las necesidades de calentamiento uniforme. En este momento, es necesario instalar un sistema de calefacción auxiliar en el molde, que puede estar compuesto por una placa calefactora, un tubo calefactor y un núcleo de cautín.
Para un molde con una estructura simple y un tamaño pequeño, calentar con una placa calefactora provocará una mayor pérdida de calor. Un simple sistema de calentamiento diseñado en el molde puede cumplir con los requisitos. Cabe señalar que se debe agregar aislamiento térmico (generalmente cartón de amianto) entre el molde y la placa fija de la prensa para preservar el calor, y se debe prestar atención a la disposición ordenada del cable de alimentación y la posición del orificio galvánico. Este diseño); Debido a su pequeña capacidad calorífica, es especialmente adecuado para moldes pequeños que requieren calentamiento y enfriamiento repetidos o calentamiento y enfriamiento rápidos.
4. Conclusión
Este artículo es un resumen de aplicaciones prácticas de ingeniería y muchas técnicas y métodos involucrados en el artículo práctico son factibles.